
Почему станок не запускается после поставки.
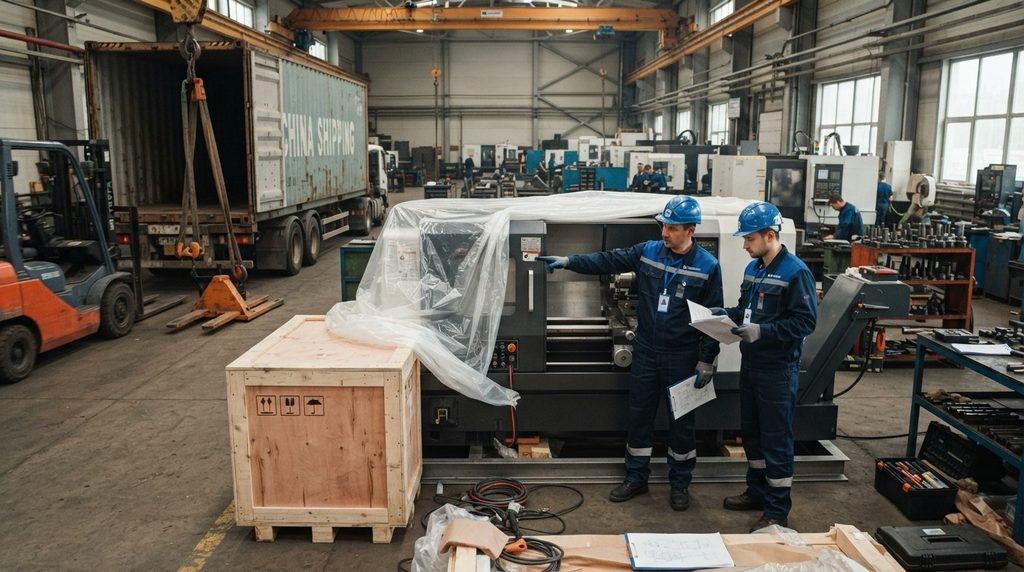
Поставка станка на предприятие — это только один этап проекта. Даже новое оборудование может не запуститься сразу после доставки, если не подготовлены коммуникации, неправильно выполнено подключение, повреждены компоненты при перевозке или не проведена полноценная пусконаладка.
Для производства такая ситуация означает не только техническую проблему. Каждый день простоя может привести к срыву сроков, штрафам, переносу заказов и дополнительным расходам на монтаж и диагностику.
В Arkadian Business China мы рекомендуем рассматривать запуск станка как отдельный проект, который начинается еще до отгрузки оборудования из Китая.
Оглавление.
- Что означает «станок не запускается».
- Основные причины отказа после поставки.
- Неподготовленная производственная площадка.
- Ошибки при подключении электропитания.
- Проблемы со сжатым воздухом, охлаждением и СОЖ.
- Повреждения во время перевозки и разгрузки.
- Ошибки при монтаже и выверке.
- Почему станок включается, но не готов к работе.
- Особенности запуска станков с ЧПУ.
- Как проходит правильная пусконаладка.
- Что делать, если станок не запускается.
- Какие документы нужны для диагностики.
- Как избежать проблем еще до поставки.
- Ошибки покупателей при приемке оборудования.
- Рекомендации Arkadian Business China.
- Вывод.
1. Что означает «станок не запускается».
Фраза «станок не запускается» может описывать разные неисправности.
Например:
- оборудование не включается полностью;
- не запускается система ЧПУ;
- появляется аварийное сообщение;
- не происходит инициализация осей;
- шпиндель не выходит на заданные обороты;
- не работает гидравлика или пневматика;
- станок включается, но не выполняет управляющую программу;
- не запускается система подачи СОЖ;
- не работает автоматическая смена инструмента;
- оси перемещаются с ошибкой;
- станок запускается, но не может пройти приемочные испытания.
Для правильной диагностики важно не ограничиваться описанием «не работает». Необходимо определить, на каком именно этапе возникает отказ:
- при подаче электропитания;
- при включении системы управления;
- при снятии аварийной блокировки;
- при инициализации осей;
- при запуске шпинделя;
- при выполнении программы;
- во время обработки заготовки.
Чем точнее зафиксирована проблема, тем быстрее поставщик или сервисный инженер сможет определить причину.
2. Основные причины отказа после поставки.
После доставки станка чаще всего возникают следующие проблемы:
- не подготовлено электропитание;
- отсутствует или неправильно выполнено заземление;
- подключено неподходящее напряжение;
- перепутана последовательность фаз;
- недостаточно давление сжатого воздуха;
- не подключена система охлаждения;
- не залита или загрязнена СОЖ;
- не сняты транспортировочные фиксаторы;
- повреждены кабели или разъемы;
- станок установлен с нарушением уровня;
- не выполнена настройка системы ЧПУ;
- не активированы параметры станка;
- повреждены датчики положения;
- отсутствуют необходимые инструменты или оснастка;
- произошел отказ после неправильной разгрузки;
- оборудование пытались запустить без пусконаладки.
Важно понимать: не каждый отказ после поставки является производственным дефектом. Иногда причина связана с условиями эксплуатации или нарушением порядка запуска.
Именно поэтому нельзя сразу разбирать электрический шкаф, менять параметры ЧПУ или пытаться самостоятельно демонтировать узлы. Такие действия могут осложнить диагностику и повлиять на гарантию.
3. Неподготовленная производственная площадка.
Одна из самых распространенных причин задержки запуска — помещение не подготовлено к установке оборудования.
До доставки нужно проверить:
- размеры дверных проемов;
- высоту потолков;
- ширину транспортных проходов;
- несущую способность пола;
- наличие фундамента или специального основания;
- место для разгрузки;
- возможность работы крана или погрузчика;
- расположение станка относительно других производственных линий;
- наличие свободного пространства для обслуживания.
Для крупного оборудования необходимо учитывать не только габариты самого станка, но и место для:
- открытия защитных дверей;
- доступа к электрическому шкафу;
- обслуживания шпинделя;
- удаления стружки;
- замены инструмента;
- размещения оператора;
- перемещения заготовок.
Если станок невозможно правильно установить и обслуживать, его запуск может быть отложен даже при полной исправности оборудования.
4. Ошибки при подключении электропитания.
Металлообрабатывающий станок требует стабильного и правильно подготовленного электропитания. Ошибка при подключении может привести к тому, что оборудование не включится или сразу перейдет в аварийный режим.
Проблемы могут возникнуть из-за:
- несоответствия напряжения;
- неправильной частоты сети;
- отсутствия заземления;
- перепутанной фазировки;
- недостаточной мощности линии;
- скачков напряжения;
- неправильного подбора автоматов защиты;
- слишком длинного или неподходящего кабеля;
- отсутствия стабилизатора или трансформатора, если они необходимы.
Перед подключением нужно сверить:
- данные на шильдике станка;
- электрическую схему;
- требования производителя;
- параметры сети на предприятии;
- мощность вводного оборудования;
- сечение кабелей;
- параметры защитных устройств.
Подключение должен выполнять квалифицированный специалист, знакомый с промышленным оборудованием. Нельзя подключать станок по принципу «провода подходят по цвету».
Особенно опасны попытки самостоятельно изменить схему питания, если оборудование поставляется с нестандартными параметрами электросети.
5. Проблемы со сжатым воздухом, охлаждением и СОЖ.
Многие станки не смогут пройти инициализацию без подключения вспомогательных систем.
Сжатый воздух.
Пневмосистема может использоваться для:
- зажима детали;
- работы патрона;
- смены инструмента;
- продувки;
- управления защитными элементами;
- функционирования пневматических клапанов.
Если давление ниже установленного значения, станок может показать аварийное сообщение и заблокировать запуск.
Проверяются:
- давление;
- производительность компрессора;
- качество воздуха;
- наличие влаги;
- состояние фильтров;
- диаметр трубопровода;
- герметичность соединений.
Система охлаждения.
Для лазерных комплексов и некоторых станков с ЧПУ необходимо подключение промышленного чиллера или другого охлаждающего оборудования.
Причиной отказа может стать:
- недостаточный уровень охлаждающей жидкости;
- неправильная температура;
- отсутствие циркуляции;
- загрязнение фильтра;
- неисправность насоса;
- ошибка подключения датчиков;
- несоответствующий состав жидкости.
СОЖ.
Если станок оснащен системой подачи смазочно-охлаждающей жидкости, нужно проверить:
- уровень жидкости;
- правильность концентрации;
- чистоту фильтров;
- работу насоса;
- положение кранов;
- герметичность магистралей.
При этом следует использовать рекомендованный тип СОЖ. Неподходящая жидкость может повредить насос, уплотнения и отдельные элементы системы.
6. Повреждения во время перевозки и разгрузки.
Даже качественно изготовленный станок может получить повреждения при транспортировке или неправильной разгрузке.
Наиболее уязвимыми являются:
- направляющие;
- защитные кожухи;
- панели управления;
- кабели;
- разъемы;
- датчики;
- стекла защитных кабин;
- гидравлические и пневматические соединения;
- системы автоматической смены инструмента;
- лазерные оптические элементы.
Перед разгрузкой необходимо проверить:
- целостность упаковки;
- наличие следов ударов;
- смещение транспортировочных элементов;
- повреждения деревянной тары;
- следы влаги;
- состояние креплений.
Если упаковка повреждена, нужно сделать фотографии до вскрытия. После распаковки следует зафиксировать состояние оборудования и сравнить комплектацию с упаковочным листом.
Нельзя перемещать станок за элементы, которые не предназначены для подъема. Например, попытка зацепить оборудование за защитные панели или выступающие узлы может привести к деформации и повреждению внутренних компонентов.
7. Ошибки при монтаже и выверке.
Для многих станков важно не только установить оборудование на пол, но и выполнить точную выверку.
Ошибки при монтаже могут привести к:
- перекосу станины;
- повышенной вибрации;
- неравномерному износу направляющих;
- неточности позиционирования;
- проблемам с перемещением осей;
- появлению ошибок системы управления;
- снижению качества обработки.
При установке проверяются:
- горизонтальность;
- положение относительно фундамента;
- крепление анкерами;
- отсутствие деформации станины;
- свободное перемещение узлов;
- правильность подключения кабельных трасс;
- функционирование защитных ограждений.
Точные станки, включая фрезерные обрабатывающие центры, шлифовальное оборудование и пятиосевые комплексы, требуют особенно внимательной геометрической настройки.
Если монтаж выполняется без учета требований производителя, последующая обработка может не соответствовать заявленной точности даже при исправной электронике.
8. Почему станок включается, но не готов к работе.
Иногда оператор видит включенный экран ЧПУ и считает, что оборудование полностью запущено. Но включение питания — только начальный этап.
Станок может не перейти в рабочий режим из-за:
- активной аварийной кнопки;
- незакрытой защитной двери;
- отсутствия давления воздуха;
- неправильного положения зажимного устройства;
- неинициализированных осей;
- ошибки датчика;
- незагруженных параметров;
- отсутствия инструмента;
- незаданной нулевой точки;
- ошибки шпинделя;
- отсутствия разрешения на автоматический цикл.
Например, автомат продольного точения ARKADIAN ISL-205 или ARKADIAN ISL-206 может требовать проверки нескольких взаимосвязанных систем: подачи заготовки, положения инструмента, давления, смазки и параметров управляющей программы.
У лазерных комплексов дополнительно проверяются:
- система охлаждения;
- защитный газ;
- оптический тракт;
- датчики высоты;
- система удаления дыма;
- состояние сопла;
- настройки фокусировки.
Поэтому после включения необходимо выполнить полную процедуру инициализации и контроль всех вспомогательных систем.
9. Особенности запуска станков с ЧПУ.
Станки с ЧПУ требуют корректной настройки программной и электрической части.
При запуске проверяются:
- система управления;
- программные параметры;
- нулевые точки;
- датчики положения;
- серводвигатели;
- преобразователи частоты;
- система аварийной остановки;
- связь между контроллером и исполнительными механизмами;
- таблицы инструмента;
- компенсации;
- параметры шпинделя.
Если после транспортировки была потеряна часть параметров, станок может включаться, но работать некорректно.
Не следует без инструкции:
- изменять системные параметры;
- удалять файлы конфигурации;
- переписывать таблицы компенсаций;
- сбрасывать настройки контроллера;
- менять параметры сервоприводов;
- устанавливать стороннее программное обеспечение.
Перед изменением параметров необходимо сохранить резервную копию. Для этого обычно используются сервисные процедуры производителя.
Если станок поставляется с системой ЧПУ, важно получить:
- резервную копию настроек;
- электрические схемы;
- описание параметров;
- список аварийных кодов;
- инструкцию по восстановлению;
- контакт технической поддержки.
10. Как проходит правильная пусконаладка.
Пусконаладка должна выполняться поэтапно.
Этап 1. Внешний осмотр.
Проверяются:
- корпус;
- защитные ограждения;
- панели;
- кабели;
- разъемы;
- направляющие;
- патрон;
- револьверная головка;
- инструментальный магазин;
- системы подачи и удаления.
Этап 2. Проверка комплектации.
Сверяется наличие:
- оснастки;
- инструмента;
- ключей;
- запасных частей;
- кабелей;
- документации;
- элементов крепления;
- принадлежностей для обслуживания.
Этап 3. Проверка коммуникаций.
Контролируются:
- питание;
- заземление;
- сжатый воздух;
- СОЖ;
- гидравлика;
- охлаждение;
- вентиляция;
- система удаления стружки или дыма.
Этап 4. Первый запуск.
Оборудование включается по инструкции производителя. Проверяется:
- загрузка ЧПУ;
- отсутствие аварий;
- работа вентиляторов;
- индикация;
- состояние приводов;
- работа насосов;
- инициализация осей.
Этап 5. Проверка ручных перемещений.
Каждая ось перемещается отдельно. Оцениваются:
- плавность хода;
- наличие посторонних шумов;
- точность остановки;
- реакция на аварийные кнопки;
- работа концевых датчиков.
Этап 6. Проверка рабочих функций.
Проверяются:
- шпиндель;
- патрон;
- зажим детали;
- автоматическая смена инструмента;
- револьверная головка;
- СОЖ;
- стружкоуборочный транспортер;
- лазерный источник;
- система подачи материала.
Этап 7. Тестовая обработка.
Станок должен выполнить пробную операцию на контрольной заготовке. Результат оценивается по:
- размерам;
- геометрии;
- повторяемости;
- шероховатости;
- времени цикла;
- стабильности работы.
Только после этого оборудование можно передавать в штатную эксплуатацию.
11. Что делать, если станок не запускается.
Главное правило — не пытаться сразу самостоятельно разбирать оборудование.
Действия должны быть последовательными:
- Остановить попытки запуска.
- Зафиксировать код ошибки.
- Сделать фотографии экрана ЧПУ и панели управления.
- Проверить аварийные кнопки и защитные двери.
- Проверить электропитание на входе.
- Проверить давление воздуха и уровень вспомогательных жидкостей.
- Сверить подключение с электрической схемой.
- Проверить, не остались ли транспортировочные фиксаторы.
- Зафиксировать внешний вид оборудования.
- Направить поставщику описание проблемы, фото и видео.
В обращении желательно указать:
- модель станка;
- серийный номер;
- дату доставки;
- дату первого запуска;
- условия подключения;
- код ошибки;
- действия, которые выполнялись перед отказом;
- результаты проверки коммуникаций.
Если неисправность появилась сразу после распаковки или первого включения, важно отметить это в документах приемки.
12. Какие документы нужны для диагностики.
Для удаленной консультации сервисному специалисту могут потребоваться:
- паспорт станка;
- электрическая схема;
- пневматическая схема;
- инструкция по эксплуатации;
- фотографии шильдика;
- фото электрического шкафа;
- фото панели ЧПУ;
- видео запуска;
- скриншоты кодов ошибок;
- данные о напряжении и частоте сети;
- показатели давления воздуха;
- информация о подключенной оснастке.
Чем больше объективных данных передано поставщику, тем меньше времени занимает первичная диагностика.
Если проблема связана с системой ЧПУ, могут понадобиться резервные копии параметров и файлы конфигурации. Их следует передавать только по согласованному каналу и не изменять самостоятельно.
13. Как избежать проблем еще до поставки.
Большинство проблем запуска можно снизить еще на этапе подготовки проекта.
До заключения договора нужно согласовать:
- модель оборудования;
- комплектацию;
- требования к помещению;
- параметры электросети;
- давление сжатого воздуха;
- систему охлаждения;
- требования к фундаменту;
- способ разгрузки;
- порядок монтажа;
- состав пусконаладочных работ;
- обучение персонала;
- гарантийные обязательства.
До отгрузки нужно проверить:
- работу станка;
- комплектность;
- наличие документации;
- результаты тестовой обработки;
- маркировку;
- упаковку;
- список запасных частей;
- резервные копии программных параметров.
До доставки на предприятие нужно подготовить:
- фундамент или основание;
- электрическую линию;
- заземление;
- компрессор;
- СОЖ или охлаждающий контур;
- вентиляцию;
- такелаж;
- место для хранения инструмента;
- персонал для приемки.
В Arkadian Business China мы рекомендуем составлять отдельный чек-лист запуска для каждой единицы оборудования. Требования к токарному станку с ЧПУ, лазерному комплексу, шлифовальному станку и пятиосевому центру отличаются, поэтому универсальный список часто оказывается недостаточным.
14. Ошибки покупателей при приемке оборудования.
Подписание документов без проверки.
Если станок принимается без осмотра и тестового запуска, покупатель может столкнуться с трудностями при предъявлении претензий.
Отсутствие фотофиксации.
Фото состояния упаковки, оборудования и комплектации помогают подтвердить, когда именно возникло повреждение или недостача.
Запуск без специалиста.
Сложное оборудование не всегда можно безопасно запустить силами оператора. Неправильное включение может привести к отказу электроники, приводов или систем охлаждения.
Игнорирование инструкции.
Даже небольшое отклонение от требований по питанию, воздуху или охлаждению может привести к аварии.
Использование неподходящих расходных материалов.
Это касается СОЖ, гидравлических жидкостей, фильтров, смазок и защитных газов. Неподходящие материалы могут стать основанием для отказа в гарантии.
Вмешательство сторонних специалистов.
Если после отказа клиент самостоятельно меняет параметры ЧПУ, вскрывает электрический шкаф или демонтирует узлы, доказать заводскую причину неисправности становится сложнее.
15. Рекомендации Arkadian Business China.
Чтобы запуск оборудования прошел без лишних задержек, мы рекомендуем:
- назначить ответственного за проект со стороны предприятия;
- заранее подготовить техническое помещение;
- проверить электросеть и заземление;
- согласовать требования к компрессору и охлаждению;
- заказать необходимые расходники;
- принять станок с фотофиксацией;
- не пропускать предотгрузочный контроль;
- проводить монтаж по инструкции;
- выполнять первый запуск с участием специалиста;
- фиксировать коды ошибок;
- не изменять параметры ЧПУ без согласования;
- подписывать акт после фактической проверки работоспособности;
- заранее определить порядок гарантийного обращения.
Особенно важно заранее обсудить, входит ли в поставку:
- разгрузка;
- монтаж;
- выверка;
- пусконаладка;
- тестовая обработка;
- обучение;
- удаленная поддержка;
- запасные части;
- выезд сервисного инженера.
Если эти услуги не указаны в договоре, после доставки может выясниться, что они оплачиваются отдельно.
16. Вывод.
Станок может не запускаться после поставки не только из-за производственного дефекта. Причиной часто становятся неподготовленная площадка, неправильное электропитание, отсутствие воздуха или охлаждения, повреждения при транспортировке, ошибки монтажа и некорректные действия персонала.
Чтобы снизить риски, необходимо:
- заранее согласовать технические требования;
- проверить оборудование до отгрузки;
- подготовить коммуникации;
- организовать профессиональную разгрузку и монтаж;
- провести полноценную пусконаладку;
- зафиксировать результат тестовой обработки;
- сохранить все документы и резервные копии параметров;
- не вмешиваться в систему ЧПУ без согласования;
- прописать сервисные обязательства в договоре.
В Arkadian Business China мы помогаем не только подобрать и поставить оборудование, но и подготовить проект к запуску: согласовать комплектацию, требования к площадке, монтаж, пусконаладку, обучение и дальнейшее сервисное сопровождение.
Оставьте заявку на сайте Arkadian Business China, чтобы получить консультацию по подготовке станка к запуску, проверить требования к вашей площадке и организовать поставку оборудования с последующим сервисным сопровождением.